
联系方式
全国服务热线:13686665453
联系人:曾经理 咨询热线:13686665453 邮箱:tf@dg-taifu.com 地址:广东省东莞市石排镇福隆杨屋工厂区
历史记录
立式注塑机如何选择
来源: 发布时间:2026-10-15 点击量:42
立式注塑机因其合模机构垂直运动、注射方向自上而下的结构特点,在嵌件成型领域具有卧式机难以替代的优势。对于带金属嵌件的电子连接器、汽车线束接头、医疗导管组件等产品,立式机的重力辅助定位能显著降低嵌件偏移风险,同时占地面积仅为卧式机的约60%,在厂房空间受限的场景中具备明显的经济性然而,立式注塑机的选型远不止“选个吨位”那么简单。从机种架构的确定到锁模力、射出量、容模量等核心参数的逐一校核,每一步都直接影响后续生产的稳定性与良率。以下从七个维度系统梳理立式注塑机的选型逻辑。
在接触任何设备参数之前,选型者需要先完成对自身生产需求的梳理。缺乏这些基础数据,后续所有计算都无从谈起:
产品维度:成品的净重量、外观尺寸(长宽高)、壁厚、精度要求、一模几穴、是否带嵌件及嵌件材质尺寸。
模具维度:模具的长宽高尺寸、重量、分型面设计、特殊结构(如抽芯、滑块)。
材料维度:塑料种类(通用塑料、工程塑料或高温特种塑料)、材料密度、流动特性、成型温度范围。
生产维度:期望的日产量、换模频率、是否需一人多机操作、车间空间与高度限制。
只有这些信息齐备,才能进入具体机型与参数的匹配环节。
二、先“选对型”:立式注塑机的五大架构类型
立式注塑机并非单一机型,根据合模与射出单元的布置方式、工作台的运动形式,可细分为多个系列,各有明确的适用场景。
标准直立式注塑机
立式合模、立式射出,是最基础的形态。适合中小型产品的嵌件成型,如电源线插头、连接线、小型电子零件。这类产品的精度要求通常不高,材料以PVC、PE等通用塑料为主,锁模力需求一般在15至35吨之间。
立卧式注塑机(C型机)
立式合模、卧式射出,因锁模部位呈“C”字形而得名。其最大特点是取消了导柱限制,作业区域极为开阔,适合安规电源插头(如美式、英式、法式插头)等需要超大射出量且模具较宽的产品。C型结构在嵌件放置和取件时的操作空间优势明显,但机身刚性相对有导柱机型稍弱。
滑板式注塑机(单滑板/双滑板)
上模固定,下模可滑出至外部进行操作。单滑板机型适合嵌件不易放置、但产量不大的场景;双滑板则是一上模配两个下模,交替作业,效率显著提升,但需要至少两人操作(左右双滑板)或更复杂的协调机制。直角双滑板通过改变滑出方向,可实现一人操作双模,在劳动力成本较高的地区更具经济性。这类机型广泛应用于精密电子连接器、手机接插件、集成电路组件等带微小嵌件的产品。
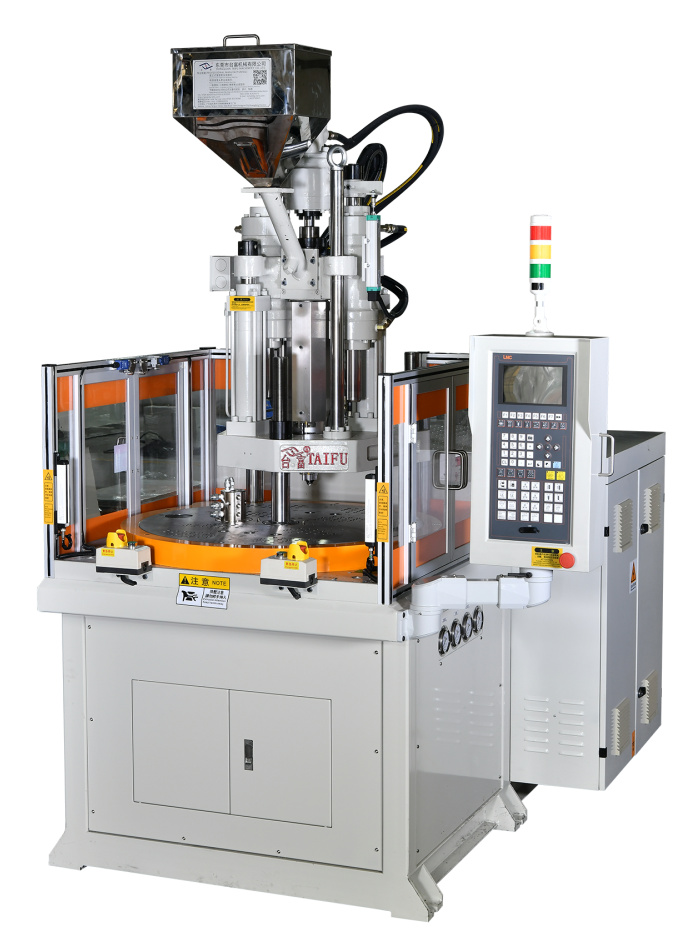
圆盘式注塑机
一上模配合多个下模(通常2至4站),通过转盘旋转实现多工位交替作业。圆盘机在嵌件密集、工序复杂的产品上效率优势突出,例如汽车线束连接器、医疗耗材等需要多个嵌件逐步放置的产品。其缺点是价格较高、占地面积相对较大,且对模具的均一性有要求——各工位的模具尺寸需保持一致。
专用机型
针对特定产品开发的机型,如制笔机、电木机、鱼饵机(软饵射出机)、液态硅胶(LSR)专用机等。这类机型在通用参数之外,往往有独特的结构或控制系统适配特定材料的成型需求。
选型的第一步,就是根据产品的嵌件特征、产量需求和精度要求,锁定适合的机种架构。这一步的误判,后续参数再精确也难以弥补。
三、锁得住:锁模力校核是选型的核心
锁模力的作用是在高压熔体注入模腔时,保持模具闭合,防止分型面被撑开产生飞边。锁模力不足会导致制品出现飞边、尺寸超差;锁模力过大则可能压坏模具、浪费能源并加速机器磨损。因此,锁模力校核是选型中最关键的定量环节之一。
锁模力的计算公式
锁模力的理论需求取决于两个因素:制品在分型面上的投影面积和模腔内的平均压力。
撑模力量 = 成品在开关模方向的投影面积(cm2)× 模穴数 × 模内压力(kg/cm2)
其中,模内压力随塑料种类和产品结构而变化。一般原料可经验性地取350至400 kg/cm2;流动性好的材料可取较低值,流动性差或薄壁长流程的产品需取较高值。
得到撑模力量后,机器锁模力需大于撑模力量,且通常需留出1.17倍以上的安全系数。
实例计算:假设一模生产4个电子连接器外壳,每个成品在分型面上的投影面积为15 cm2,材料为PA66(模内压力取400 kg/cm2)。则撑模力量 = 15 × 4 × 400 = 24000 kg = 24吨。考虑1.17倍安全系数,所需锁模力至少为28吨。实际选型时应向上取整至标准机型吨位,如35吨或50吨。
在实际操作中,许多经验丰富的工程师也会参考更简化的估算方式:锁模力(吨)约等于制品总重量(克)乘以0.5至1之间的系数,具体取决于产品壁厚和材料流动性。但这种方法仅适用于初步筛选,最终确认仍应以投影面积法为准。
模内压力的进一步细化
不同材料对模内压力的需求差异显著。通用聚苯乙烯(PS)、聚乙烯(PE)等流动性好的材料,充填压力可低至150至200 kg/cm2;而聚碳酸酯(PC)、聚醚醚酮(PEEK)等高温工程塑料,充填压力可能需要350至500 kg/cm2甚至更高。对于精密薄壁件,由于流程比大、冷却快,实际所需的充填压力往往远高于常规值,选型时应适当放大安全裕度。
四、射得饱:射出量与螺杆直径的匹配
射出量决定了注塑机单次能注入模具的塑料最大量。选型的基本准则是:制品总重量(含流道凝料)应在机器最大射出量的20%至80%之间,最佳区间为70%至85%。
射出量的换算与材料差异
注塑机的射出量通常以聚苯乙烯(PS)为基准标定,PS的常温密度约为1.05 g/cm3。当实际使用的塑料密度与PS不同时,需进行换算:
实际材料射出量 = 标定射出量 × (实际材料密度 / 1.05)
例如,某机型标定射出量为200克(PS),用于生产PP制品(密度约0.9 g/cm3)时,实际最大射出量约为200 × (0.9/1.05) ≈ 171克。
射出量过大的问题同样需要警惕。如果制品重量远低于机器射出量的20%,熔融塑料在料筒内停留时间过长,对于POM、PVC等热敏性材料,极易发生分解或降解,影响制品性能。因此,射出量选择并非“越大越好”,而应追求合理匹配。
螺杆直径与射出压力的权衡
在锁模力确定后,同一吨位机型通常有多个螺杆直径可选。大直径螺杆提供更大的射出量但射出压力较低;小直径螺杆射出量小但能提供更高的射出压力。对于薄壁精密件或高粘度工程塑料,应优先选择较小直径的螺杆以确保足够的充填压力;对于厚壁大件,则应侧重射出量是否充足。
五、放得下与拿得出:模具空间的校核
锁模力和射出量确定了机器的“力气”和“饭量”,容模量则决定了模具能否顺利安装和取出。
容模量的四个维度
大柱内距:模具的宽度和高度必须小于大柱内距,至少有一边小于。对于需要侧向抽芯或使用机械手的场景,应保留更大余量。
模盘尺寸:模具的宽高最好落在模盘尺寸范围内,以确保锁模力均匀传递。模具过小(小于机器建议的最小模具尺寸)会导致模盘受力集中,损坏模板或模具。
模厚范围:模具的总厚度(含模脚)必须介于注塑机的最小模厚与最大模厚之间。模厚过小需加垫板,过大会无法合模。
开模行程:开模行程至少需大于成品在开合模方向高度的两倍,且需包含竖浇道(sprue)的长度。对于深腔制品或带长嵌件的产品,开模行程需求会显著增加。托模(顶出)行程也需足够将成品完全顶出。
经验法则:容模量应大于模具实际尺寸20mm以上作为安全余量。对于高度方向,开模行程应满足“制品高度 + 嵌件高度 + 取件空间(50至100mm)”的需求。
六、射得好与射得快:精度与速率的进阶考量
当基础参数匹配完成后,对于精密件或特殊材料,还需进一步考察注塑机的控制精度和射出速率。
射出精度与控制系统
射出精度直接决定制品尺寸的重复性。普通注塑机的精度约为0.05mm,精密级可达0.02至0.03mm,超精密级可达0.01mm。对于电子接插件、医疗器件等对尺寸一致性要求严格的产品,应选择带闭环控制(半闭环或全闭环)的机型,以确保射胶计量精度和保压稳定性。
螺杆压缩比与材料适配
不同塑料对螺杆的压缩比有不同的要求。通用塑料通常使用中等压缩比螺杆,而工程塑料如PC、PA等需要更高的压缩比和耐磨的合金螺杆料管。对于PEEK等高温特种工程塑料,螺杆还需具备耐高温设计,长径比(L/D)通常需超过20倍才能达到良好的塑化效果。
射出速率与蓄压器
超薄壁产品(如0.2mm以下的手机卡托、精密接插件)需要在极短时间内完成充填,否则熔体在充填途中即冷却凝固。这类产品可能需要在注塑机上配置蓄压器或高压射出系统,以确保射出速度满足要求。选型时应向供应商明确产品的壁厚与流程比,以便判断是否需要额外的速率配置。
在向设备供应商询价前,建议先完成以下信息的整理:
常见选型误区
误区一:只看锁模力,忽略容模量。吨位匹配但模具放不进去的情况并不少见,尤其是宽度方向受大柱内距限制时。应同时核对模具的三维尺寸。
误区二:射出量“宁大勿小”。过大的射出量导致熔料停留时间过长,对热敏性材料是致命的。应优先考虑制品重量占射出量70%至85%的机型。
误区三:忽视嵌件对开模行程的需求。带长嵌件(如长金属针、线束)的产品,取件时需要额外的空间,开模行程需比无嵌件产品放大。
误区四:用卧式机的经验直接套用于立式机。立式机在锁模力分布、模具重心、嵌件定位方式上与卧式机有本质差异。特别是大吨位立式机,其机身高度带来的重心问题会影响锁模稳定性,选型时应关注机身刚性设计。
立式注塑机的选型是一个“先定性、后定量、再校核”的过程:先根据产品嵌件特征和产量确定机种架构,再通过锁模力、射出量、容模量三大核心参数缩小范围,最后对精度、速率、材料适配性等进阶指标进行确认。每一步的严谨程度,最终都会体现在量产的良率与稳定性上。对于拿不准的参数,建议将产品样品和模具图纸提供给有经验的设备供应商进行联合评估,往往比单纯对照参数表更为可靠。
上一条:立式注塑机与卧式注塑机的区别 | 下一条:如何选购一台满意的注塑机,先看完这六点你就明白了
推荐产品 MORE+


推荐新闻 MORE+
- 多色双色立式注塑机注塑的八种成型工艺分享2020-06-26
- 如何选择双色注塑机价格和控制成本2020-06-23
- 双色立式注塑机知识2021-03-04
- 手机壳注塑工艺-圆盘立式注塑机2021-01-29
- 高速注塑机注塑薄壁产品的要求2021-01-26
- 转盘立式注塑机价格与进口塑料机的行情差别2021-01-02
- 作为一名精明的买家立式注塑机厂家不会让你失望2020-11-16
- 高速注塑机中的两个部分2020-11-07
- 立式注塑机厂家需要紧跟创新方向2020-11-06
- 高速注塑机的功能讲解2020-10-31